Виды станков с ЧПУ для обработки металла: от токарных до электроэрозионных

14.09.2026

Время прочтения: 19 мин
Введение
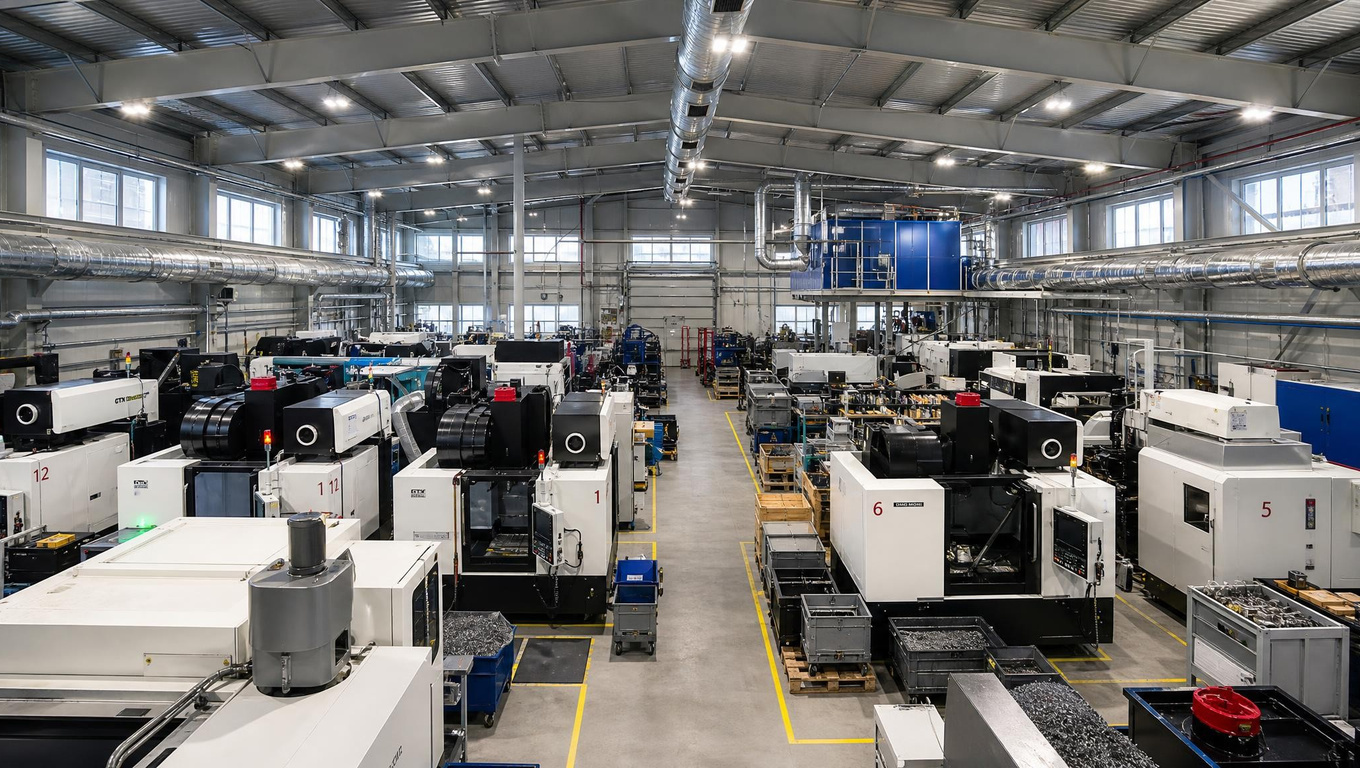
Станки с ЧПУ для обработки металла — это оборудование, в котором движением инструмента и заготовки управляет программа, расшифровка сокращения ЧПУ означает — числовое программное управление. На таком станке оператор лишь подготавливает рабочую зону, устанавливает необходимые параметры и контролирует процесс. Автоматизация помогает снизить влияние человеческого фактора, но не исключает ошибки настройки и программирования.
Разные станки решают разные задачи: одни изготавливают валы и втулки, другие формируют корпуса, создают отверстия или вырезают контуры из листа. Выбор зависит от материала, геометрии детали, требуемой точности и объёма выпуска. Например, для цилиндрической поверхности обычно используют точение, а для полостей сложных форм — фрезерование либо электроэрозионный метод.
Современные станки с ЧПУ могут совмещать несколько операций, сокращая число переустановок заготовки. Однако универсальность не всегда означает преимущество: специализированный вариант нередко лучше подходит для конкретной производственной задачи. Разберём основные виды станков, их принцип действия и сферы применения, чтобы понять, какое оборудование нужно в каждом случае.
Использование программного управления распространено в разных отраслях: машиностроении, приборостроении и производстве оснастки. В зависимости от степени автоматизации оператор может самостоятельно менять инструмент и загружать заготовки либо поручать эти действия вспомогательным устройствам.
Какие бывают виды станков с ЧПУ для обработки металла и чем они отличаются?
Основные виды станков с ЧПУ для обработки металла — токарные, фрезерные, сверлильные, расточные, шлифовальные, электроэрозионные и оборудование для листовой и трубной резки. Главное отличие между ними — способ воздействия на заготовку: режущим инструментом, абразивом, электрическими разрядами, лазерным лучом, плазмой или струёй воды с абразивными частицами.
Классификация по выполняемым операциям
Станки с числовым программным управлением выбирают прежде всего под геометрию изделия и требования чертежа. Одинаковая система ЧПУ не делает оборудование взаимозаменяемым: конструкция определяет, какие поверхности и элементы оно способно изготовить.
Чем отличаются число осей и компоновка
Помимо технологии, станки с ЧПУ различаются количеством управляемых осей. Трёхосевой фрезерный станок перемещает инструмент относительно детали по трём линейным координатам. Дополнительные поворотные оси позволяют обрабатывать поверхности под углом и сокращать число переустановок.
При этом пять осей не обязательно движутся одновременно. В позиционном режиме заготовку сначала поворачивают, затем фиксируют для выполнения прохода. При одновременной пятиосевой обработке линейные и поворотные движения согласованно выполняются во время резания.
Вертикальный или горизонтальный вариант расположения шпинделя влияет на доступ инструмента, удаление стружки и удобство закрепления детали. Сам по себе он не определяет качество результата.
Когда нужен обрабатывающий центр
Обрабатывающие центры оснащены магазином рабочих инструментов и механизмом их автоматической смены. Фрезерный центр может последовательно выполнять фрезерование, сверление и нарезание резьбы. Токарно-фрезерные станки с ЧПУ объединяют точение с операциями приводным инструментом.
Совмещение операций уменьшает время на переналадку и помогает сохранить взаимное положение поверхностей. Но высокая точность зависит также от жёсткости конструкции, состояния инструмента, температурной стабильности и закрепления заготовки.
Многоцелевые модели оценивают по реальному набору доступных операций, а не только по названию. Дополнительные функции должны соответствовать маршруту изготовления: иначе предприятие платит за возможности, которые не использует.
Как использовать классификацию при выборе
Перед покупкой определяют материал, габариты, допуски и объём производства. Затем проверяют возможности обработки заготовок: рабочую зону, мощность и частоту вращения шпинделя, доступные инструменты, способ фиксации.
Важно учитывать весь маршрут изготовления. Например, лазерный станок подходит для получения плоского контура, но точное посадочное отверстие после лазерной резки металла может потребовать дополнительной механической обработки. Таким образом, выбирать следует не просто тип ЧПУ, а оборудование под конкретные этапы технологического процесса.
Токарные станки с ЧПУ: как работают и какие детали изготавливают?
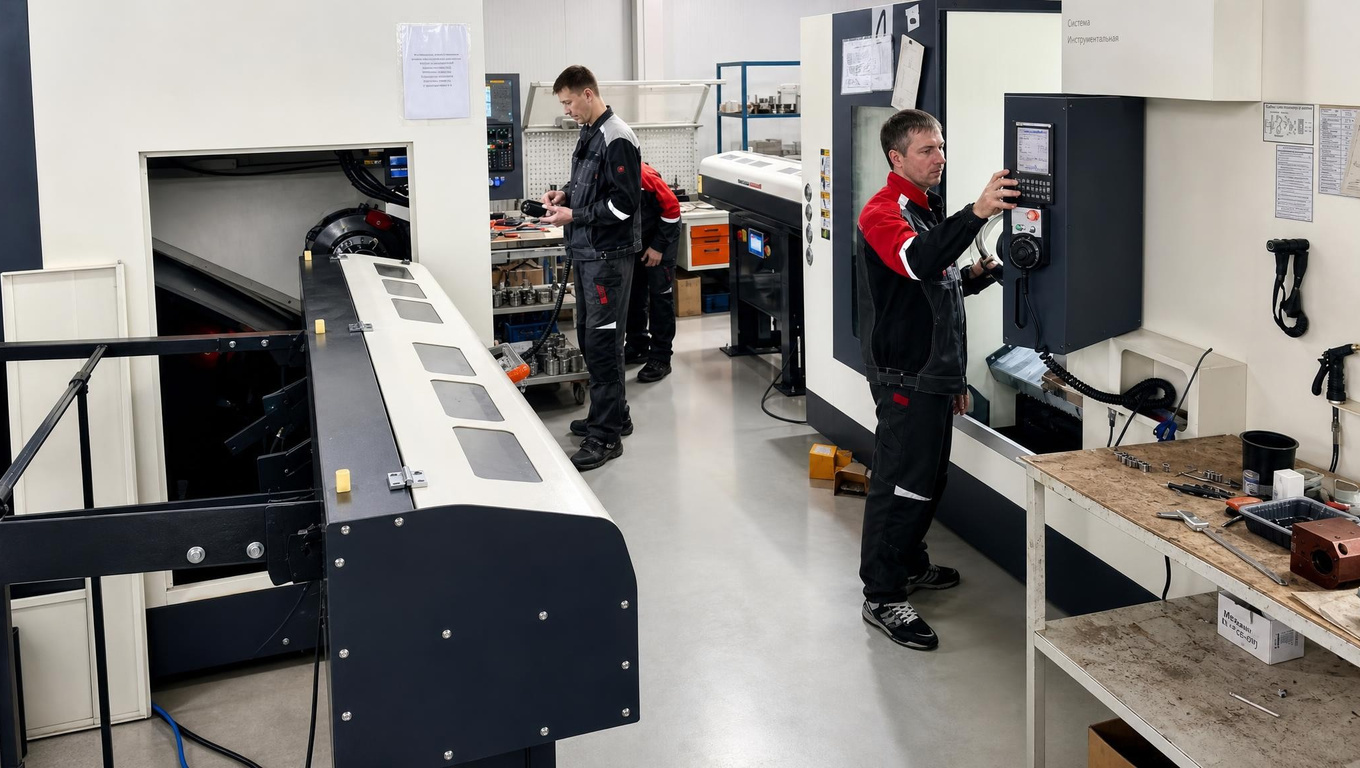
Токарные станки с ЧПУ предназначены преимущественно для обработки деталей вращения: валов, втулок, осей, колец и фланцев. Заготовка вращается, а режущий инструмент перемещается вдоль неё или поперёк оси, снимая металл. Такой способ позволяет получать цилиндрические, конические и фасонные поверхности, подготавливать торцы, канавки и резьбу.
Конструктивные особенности токарного оборудования определяют его поведение под нагрузкой. Исполнение с жёсткой станиной помогает ограничить деформации, а двигатели шпинделя и подач подбирают по требуемым моменту, мощности и динамике перемещений.
Как устроен процесс точения
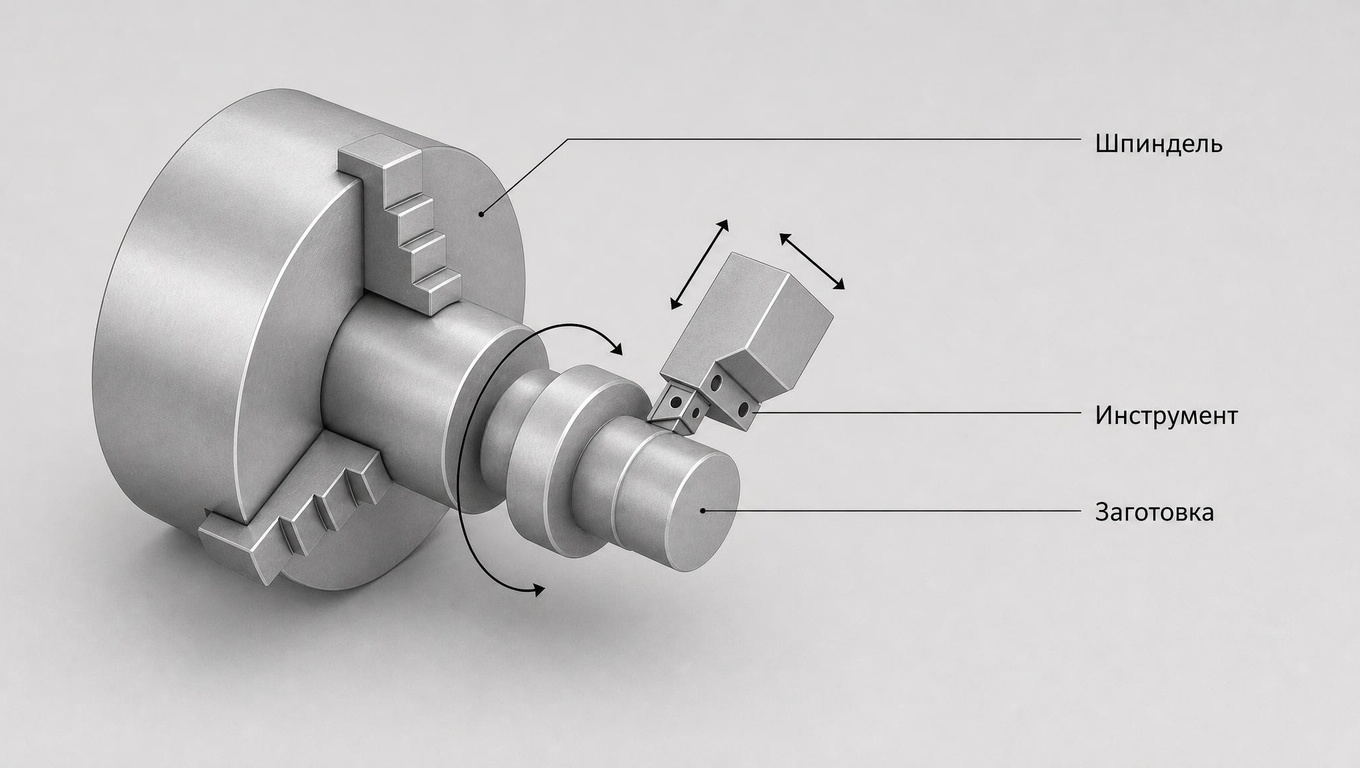
Перед запуском заготовку закрепляют в патроне или цанге. Длинные детали при необходимости поддерживают задним центром и люнетом, чтобы уменьшить прогиб и вибрации. Резцы, свёрла и расточные оправки устанавливают в револьверной головке, которая поворачивается для смены рабочего инструмента.
В базовой двухосевой конфигурации токарный станок выполняет движения по следующим координатам:
- Ось Z — вдоль оси шпинделя, например при продольном точении.
- Ось X — поперёк оси шпинделя, для изменения диаметра и подрезания торца.
Система ЧПУ задаёт траекторию, подачу и частоту вращения. Управляющую программу составляют вручную либо подготавливают с помощью CAM-системы на основе геометрии детали, в том числе полученной из CAD-модели. Программное обеспечение помогает рассчитать перемещения режущего инструмента, но не заменяет проверку наладки и пробный запуск.
Какие операции выполняют токарные станки
Стандартные токарные станки с ЧПУ подходят для наружного точения, растачивания, обработки торцов, проточки канавок и отрезки. Осевое сверление обычно выполняют так: сверло подают вдоль оси, а вращается сама заготовка. При нарезании резьбы ЧПУ синхронизирует подачу резца с вращением шпинделя.
Типичные изделия и задачи:
Отверстия по окружности фланца или шпоночный паз на валу требуют дополнительных возможностей оборудования либо переноса детали на другой станок.
Чем отличаются модели с приводным инструментом
Обычные двухосевые станки с ЧПУ не рассчитаны на полноценное фрезерование. Для этой задачи используют токарно-фрезерные центры с приводным инструментом: отдельный привод вращает фрезу или сверло в инструментальной головке.
Управляемая ось C позволяет задавать угловое положение шпинделя и, в зависимости от конструкции, выполнять согласованные движения при резании. Ось Y расширяет возможности токарно-фрезерной обработки элементов, смещённых относительно оси вращения. Такие станки могут изготавливать лыски, поперечные отверстия и некоторые пазы без передачи заготовки на отдельное оборудование.
Модели с противошпинделем перехватывают деталь для обработки с обратной стороны. Это сокращает ручные переустановки, однако доступный набор операций зависит от конкретной комплектации.
Что учитывать при выборе
Токарные станки с ЧПУ подбирают по максимальному диаметру и длине обработки, размеру проходного отверстия шпинделя, характеристикам патрона и инструментальной системы. Для серийного изготовления из прутка важна возможность установки автоматического податчика.
Материал также влияет на требования: для небольших деталей из латуни нередко нужна высокая частота вращения, а для крупных стальных заготовок — достаточный крутящий момент и жёсткость. Точность и качество поверхности зависят не только от ЧПУ, но и от вылета детали, состояния резца, режима резания и отвода стружки. Поэтому возможности оборудования лучше оценивать по пробной обработке детали, близкой к реальной производственной задаче.
Фрезерные станки с ЧПУ: для каких задач нужны и чем отличаются от токарных?
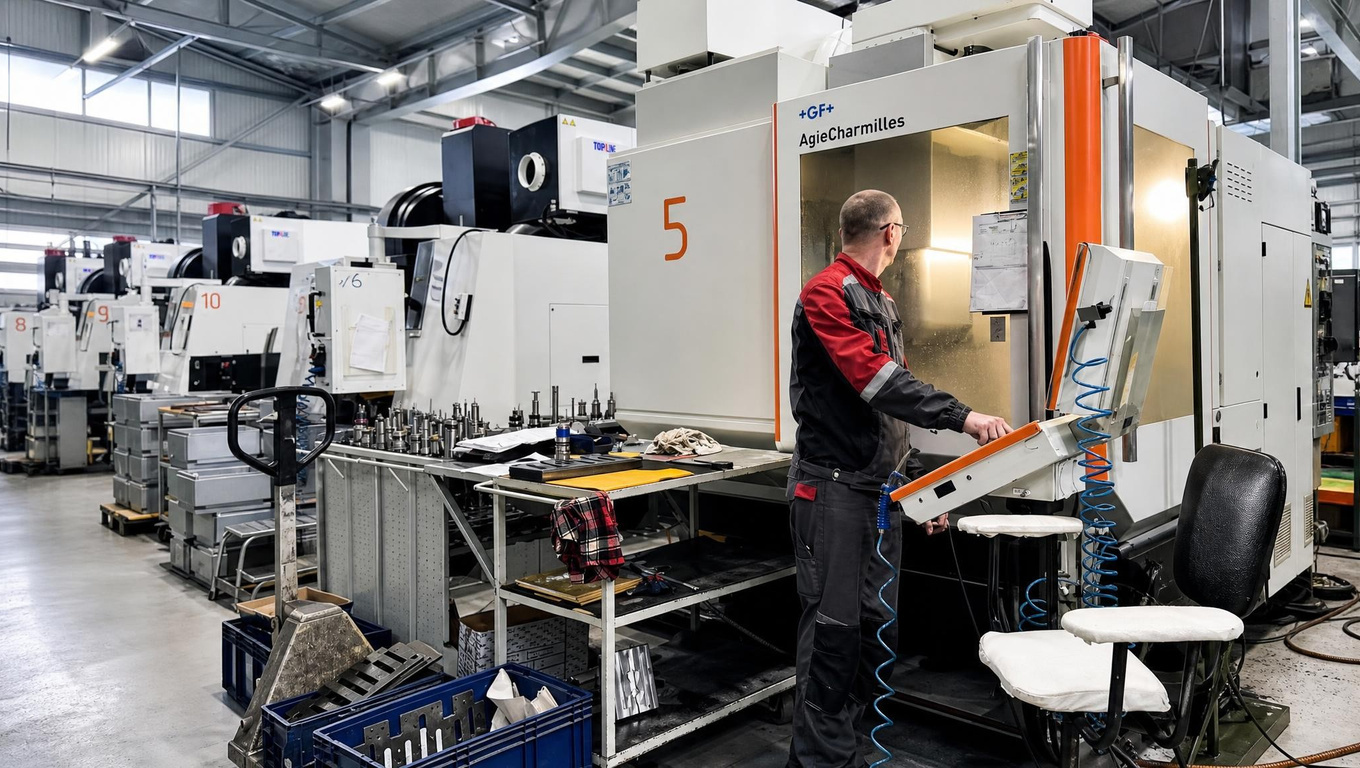
Фрезерные станки с ЧПУ используют для обработки плоскостей, пазов, карманов, корпусных деталей и сложных пространственных поверхностей. В отличие от токарного оборудования, здесь основное движение резания выполняет вращающийся инструмент — фреза. Заготовка закреплена на столе или в приспособлении, а взаимное перемещение инструмента и детали формирует нужную геометрию.
Для сложных деталей геометрию обычно подготавливают в CAD-системе в виде чертежа или 3D-модели. Затем в CAM-системе рассчитывают траектории инструмента, а постпроцессор преобразует их в управляющую программу для конкретного станка. Фрезерование применяют и для гравировки надписей или рельефа, если это допускают инструмент и оборудование. При этом модели по дереву нельзя автоматически считать подходящими для стали: необходимо проверить жёсткость, характеристики шпинделя и условия охлаждения.
Для каких деталей подходит фрезерование
Фрезерные станки с ЧПУ востребованы при изготовлении корпусных деталей, кронштейнов, плит, пресс-форм и штампов. Они позволяют снимать металл на отдельных участках, создавать углубления и обрабатывать несколько поверхностей в одной установке, если к ним есть доступ.
Основные задачи фрезерной обработки:
- Выравнивание плоскостей: подготовка оснований, привалочных поверхностей и монтажных площадок.
- Получение пазов и карманов: изготовление направляющих, посадочных мест и внутренних полостей.
- Контурная обработка: формирование наружных очертаний деталей.
- Обработка сложных форм: изготовление поверхностей пресс-форм, лопаток и других пространственных элементов.
- Сверление и обработка отверстий: сверление, зенкерование, развёртывание, растачивание и нарезание резьбы при соответствующем оснащении.
Фрезерные станки применяются в машиностроении, автомобильной и аэрокосмической промышленности. При этом возможности конкретной модели определяются не только числом осей, но и жёсткостью, рабочей зоной, характеристиками шпинделя и доступным инструментом.
В чём отличие от токарных станков
Токарные станки наиболее эффективны для изготовления деталей, геометрия которых построена вокруг оси вращения. Фрезерные станки удобнее для обработки призматических деталей, плоскостей и элементов, расположенных вне этой оси.
Граница между технологиями не абсолютна. Токарные центры с приводным инструментом выполняют отдельные фрезерные операции, а некоторые фрезерно-токарные центры способны точить заготовку на вращающемся столе. Однако для обычного вала специализированное точение, как правило, рациональнее фрезерования.
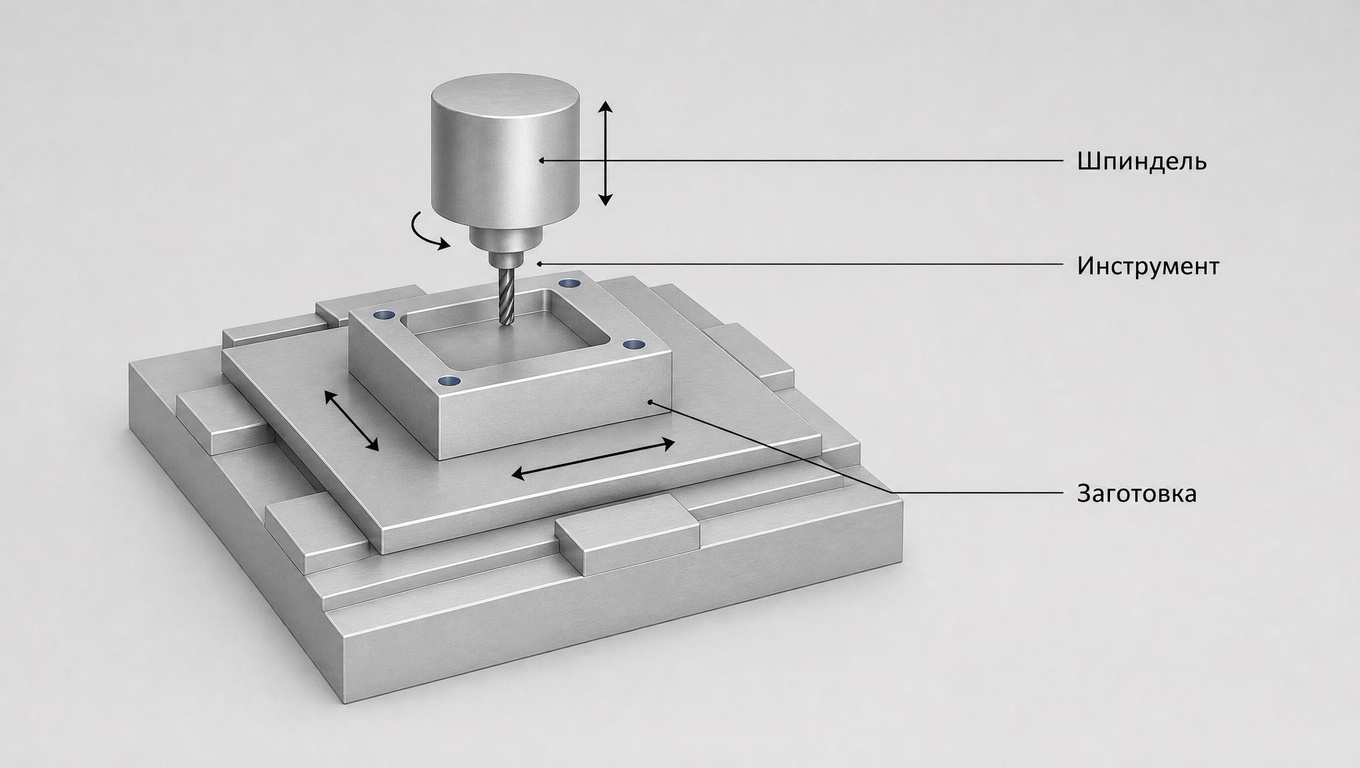
Как число осей влияет на возможности
Трёхосевые станки с ЧПУ обеспечивают перемещения по X, Y и Z. Их достаточно для многих корпусных деталей и 3D-поверхностей, доступных инструменту с одного направления. Для обработки с других сторон заготовку переустанавливают.
Четырёхосевые станки с ЧПУ обычно имеют дополнительную поворотную ось. Она позволяет поворачивать деталь для обработки нескольких сторон, а при поддержке одновременного управления — фрезеровать с согласованным вращением заготовки.
Пятиосевые станки с ЧПУ изменяют ориентацию инструмента относительно детали по двум дополнительным поворотным координатам. Это облегчает доступ к наклонным поверхностям и позволяет использовать более короткие, жёсткие фрезы. Однако пять осей не устраняют все ограничения: глубокие узкие полости и закрытые участки могут потребовать другого способа обработки.
Что проверить перед выбором оборудования
Для эффективной работы важно сопоставить параметры станка с материалом и геометрией изделий. При обработке алюминия на фрезерном станке часто востребованы высокие обороты и хороший отвод стружки. Для интенсивного съёма стали важны жёсткость конструкции станка и достаточный крутящий момент в рабочем диапазоне частот.
Кроме того, оценивают:
- Ходы осей и нагрузку на стол — с учётом габаритов приспособления, а не только самой детали.
- Инструментальный магазин — вместимость и ограничения по размерам инструмента.
- Подачу охлаждающей жидкости и удаление стружки — особенно при обработке глубоких карманов.
- Точность позиционирования и повторяемость — вместе с результатами пробного изготовления.
- Подготовку программ для ЧПУ — совместимость CAM-системы и постпроцессора с конкретной конфигурацией оборудования.
Для серийного производства автоматическая смена инструмента и продуманное закрепление нередко дают больший прирост производительности, чем максимальная скорость перемещений. Поэтому фрезерные станки с ЧПУ стоит сравнивать по полному циклу изготовления детали, включая загрузку, контроль и переналадку.
Сверлильные и расточные станки с ЧПУ: как выбрать оборудование для обработки отверстий?
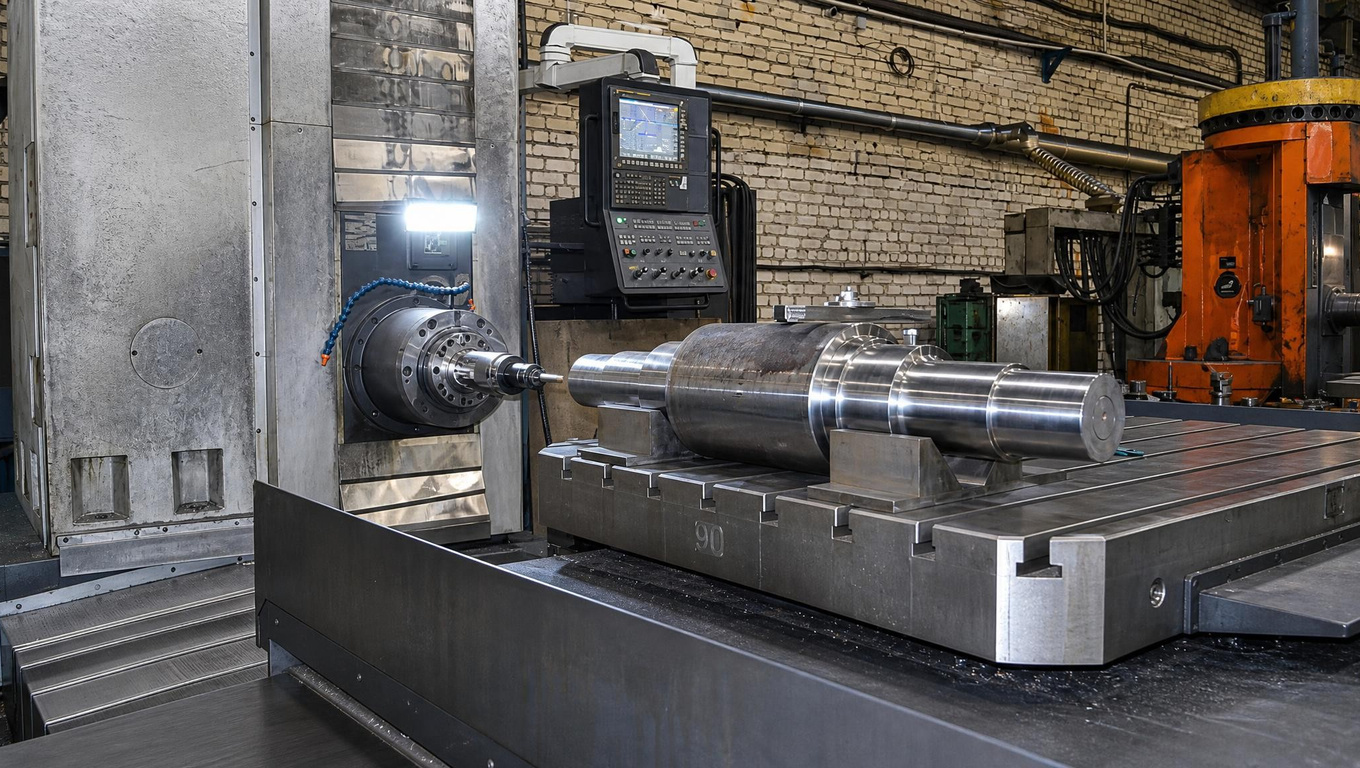
Сверлильные станки с ЧПУ используют прежде всего для получения отверстий в сплошном материале. Расточные станки предназначены для обработки уже существующих отверстий: увеличения диаметра, уточнения формы и положения оси. Выбор зависит от исходной заготовки, размеров отверстия, допусков и объёма производства.
Чем сверление отличается от растачивания
При сверлении вращающееся сверло подаётся вдоль своей оси и снимает металл. Система ЧПУ задаёт координаты отверстий, глубину, подачу и частоту вращения. Это удобно для изготовления плит, панелей, фланцев и прочих деталей с повторяющимся расположением крепёжных элементов.
При растачивании режущая кромка инструмента обрабатывает внутреннюю поверхность предварительно просверленного, отлитого или полученного другим способом отверстия. В отличие от развёртывания, которое преимущественно уточняет размер и шероховатость, растачивание позволяет корректировать положение оси — в пределах оставленного припуска и возможностей наладки.
Когда достаточно сверлильного оборудования
Сверлильные станки с ЧПУ подходят для серийного изготовления деталей с большим количеством однотипных отверстий. Автоматизированное перемещение между заданными точками сокращает время разметки и ручного позиционирования.
При выборе проверяют не только максимальный диаметр сверления. Важны также:
- Глубина отверстия и её отношение к диаметру. Чем глубже отверстие, тем сложнее отводить стружку и подавать охлаждающую жидкость в зону резания.
- Материал заготовки. Сталь, нержавеющие сплавы и алюминий требуют разных инструментов и режимов.
- Набор операций. Если после сверления нужны фаска, развёртывание и резьба, полезна автоматическая смена инструмента.
- Точность расположения. Её обеспечивают совместно система перемещений, базирование и надёжное закрепление детали.
Для глубоких отверстий могут потребоваться специальные станки, инструменты и подача жидкости под давлением. Обычный цикл сверления с периодическим выводом сверла не заменяет специализированную технологию во всех случаях.
Когда нужны расточные станки
Расточные станки с ЧПУ выбирают для обработки точных посадочных отверстий, особенно в крупных или тяжёлых корпусах. Например, посадочные места под подшипники требуют соблюдения диаметра, формы и взаимного расположения осей.
Горизонтально-расточные станки удобны для обработки боковых поверхностей корпусных деталей. Поворотные столы позволяют подводить к инструменту разные стороны заготовки без её снятия с приспособления. Однако точность взаимного расположения отверстий зависит и от поворота стола, и от выбранной схемы базирования.
Для растачивания особенно важна жёсткость инструмента. Большой вылет оправки повышает риск вибраций, отклонения размера и ухудшения поверхности. Поэтому паспортный диапазон диаметров сам по себе не подтверждает возможность качественной обработки глубокого отверстия.
Как проверить оборудование перед покупкой
Сначала составляют список требований по чертежу: диаметр, глубина, допуск, шероховатость, соосность и расположение относительно баз. Затем оценивают рабочую зону, грузоподъёмность стола, ходы осей и доступ инструмента с учётом приспособлений.
Сверлильные и расточные станки с ЧПУ желательно проверять на заготовке из реального материала. Пробная обработка покажет, выдерживаются ли необходимые параметры и сколько времени занимает полный цикл. Для контроля используют подходящие измерительные средства: нутромеры, калибры, а для проверки пространственного расположения — например, координатно-измерительную машину.
Если деталь требует не только отверстий, но и большого объёма фрезерования, рациональнее может оказаться обрабатывающий центр. Специализированные станки оправданы там, где размеры изделий, требования к точности или серийность дают им преимущество. Сравнивать следует общие затраты: оборудование, оснастку, инструмент, программирование, сервис и время изготовления годной детали.
Шлифовальные станки с ЧПУ: когда нужны и какую точность обеспечивают?
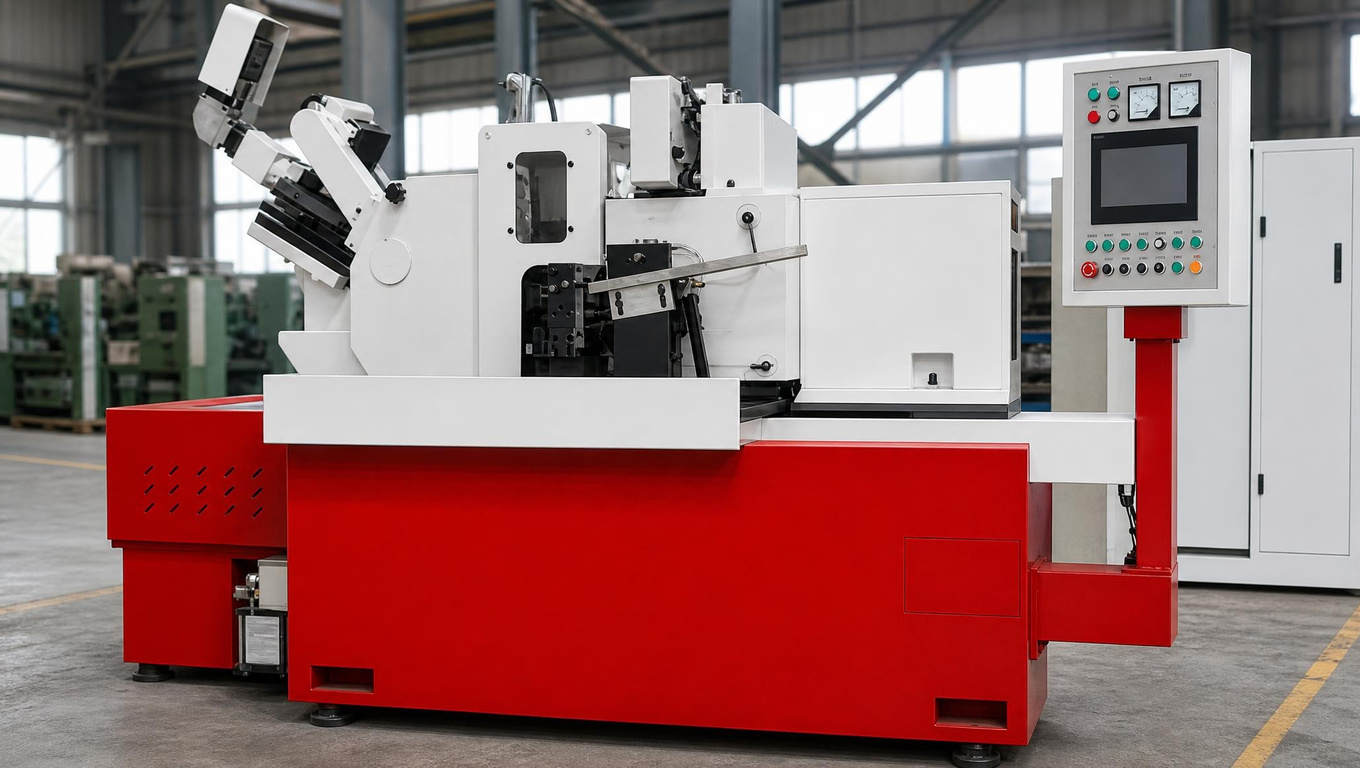
Шлифовальные станки с ЧПУ используют для точной обработки поверхностей абразивным инструментом. Они нужны, когда после точения, фрезерования или термообработки необходимо выдержать жёсткие допуски, уменьшить шероховатость и скорректировать отклонения формы. На подходящем оборудовании достижима точность размеров в пределах нескольких микрометров, но результат зависит от детали, технологии и условий измерения.
Как работает шлифование
Материал снимают многочисленные абразивные зёрна вращающегося круга. Каждое из них действует как небольшая режущая кромка. Система ЧПУ согласует перемещения, задаёт подачу и последовательность проходов, а на соответствующим образом оснащённом оборудовании управляет правкой круга и учитывает результаты измерений.
Обычно шлифование выполняют на завершающих этапах изготовления, оставляя небольшой припуск. При этом существуют технологии глубинного и высокопроизводительного шлифования, рассчитанные на значительный съём металла.
Шлифовальные станки подходят, в частности, для обработки закалённой стали и твёрдых сплавов. Состав круга, его зернистость и связку выбирают под материал и задачу: универсального абразива для любых металлических деталей нет.
Какие бывают шлифовальные станки
Конструкция оборудования определяет, какие поверхности можно обработать и как закрепляется заготовка.
Бесцентровая схема особенно полезна для серийного и массового выпуска. Заготовку поддерживает опорный нож, а ведущий круг регулирует её вращение и при сквозном шлифовании — осевое продвижение.
Какую точность можно получить
При стабильном процессе прецизионные шлифовальные станки с ЧПУ могут обеспечивать допуски размера порядка 2–5 мкм и шероховатость Ra 0,1–0,4 мкм. Это ориентиры для определённых задач, а не гарантированные характеристики любого оборудования. Более строгие показатели требуют специального оснащения, тщательно подобранных режимов и температурного контроля.
Важно различать три параметра:
- Точность размера — насколько фактический диаметр или толщина соответствуют чертежу.
- Точность формы и расположения — круглость, цилиндричность, плоскостность, параллельность и другие требования.
- Шероховатость — характеристики микронеровностей поверхности.
Низкая шероховатость не означает автоматически правильную геометрию. Гладкая поверхность может иметь недопустимую волнистость или отклонение формы. Поэтому точность позиционирования осей ЧПУ нельзя напрямую приравнивать к точности готовой детали.
Что влияет на качество поверхности
Для эффективной обработки необходимы жёсткое закрепление, балансировка круга и своевременная правка. Правка восстанавливает его профиль и режущую способность. Изношенный или засаленный круг увеличивает нагрев и силы резания.
Подача и фильтрация охлаждающей жидкости помогают отводить тепло и удалять частицы металла и абразива. Неправильный режим способен вызвать шлифовочные прижоги, остаточные растягивающие напряжения и микротрещины — иногда без заметных внешних признаков.
На точность также влияют температура заготовки и деформация при закреплении. Например, тонкую пластину можно прижать к магнитному столу и обработать плоско, но после снятия она частично вернёт исходную форму. Система ЧПУ сама по себе такую ошибку не устраняет.
Как выбрать оборудование под задачу
Шлифовальные станки с ЧПУ подбирают по геометрии детали, твёрдости материала, припуску и требованиям чертежа. Проверяют диапазон размеров, способ закрепления, доступные круги, устройства правки и возможности измерения непосредственно в рабочей зоне.
Для серийного производства полезны автоматические измерительные устройства: по их сигналам контролируется размер и корректируется цикл. Однако окончательную приёмку проводят с учётом температуры детали и погрешности измерительных средств.
Перед покупкой стоит выполнить пробную обработку нескольких заготовок. Она покажет не только достижимую точность, но и её повторяемость, время цикла и расход абразива. Если требуемые показатели стабильно обеспечивает чистовое точение или фрезерование, дополнительное шлифование может быть экономически неоправданным.
Станки с ЧПУ для лазерной, плазменной и гидроабразивной резки: в чем разница?
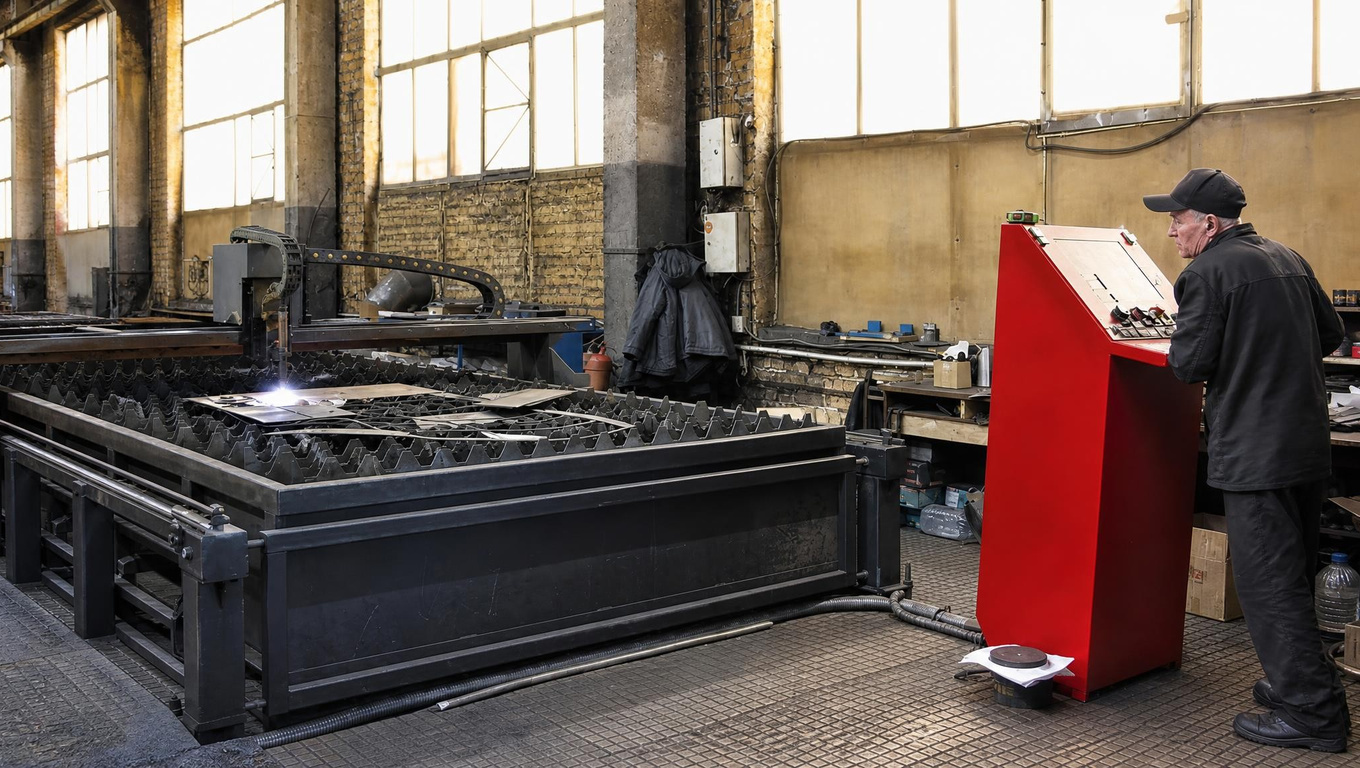
Станки с ЧПУ для лазерной, плазменной и гидроабразивной резки различаются способом разделения материала. Лазер концентрирует энергию светового луча, плазма расплавляет металл струёй ионизированного газа, а вода с абразивом разрушает его механически. Выбор зависит от толщины заготовки, требований к кромке, допустимого нагрева и стоимости изготовления детали.
Лазерная резка: точные контуры и высокая скорость
Лазерный станок фокусирует луч на поверхности заготовки. Металл в зоне воздействия нагревается и преимущественно плавится, а технологический газ удаляет расплав из прорези. Кислород дополнительно поддерживает реакцию окисления, азот позволяет избежать образования оксидного слоя на кромке при правильно выбранном режиме.
Для резки металла широко используются волоконные лазерные станки с ЧПУ. Оборудование с CO2-излучателем также может обрабатывать металл, но требует соответствующей конструкции и мощности: обычный CO2-аппарат для фанеры и пластика для этой задачи не подходит.
Лазерные станки удобны для изготовления деталей из листа, корпусов, панелей, элементов мебели и рекламных конструкций. Специальные трубные модели режут трубы и профили. Узкий рез позволяет получать мелкие элементы и плотно размещать контуры на заготовке.
Ограничения связаны с мощностью источника, свойствами материала и толщиной листа. Медь и латунь требуют оборудования, рассчитанного на обработку высокоотражающих металлов. При увеличении толщины меняются скорость, качество кромки и минимально допустимые размеры отверстий.
Термин «оптоволоконный лазер» в описаниях оборудования обычно обозначает волоконный источник. Сравнивая такие аппараты с CO2-установками, учитывают не только мощность, но и длину волны, свойства материала и расход технологического газа. Быстрый раскрой имеет практическую ценность лишь тогда, когда одновременно выдерживаются требования к контуру и кромке.
Плазменная резка: раскрой электропроводящих металлов
Плазменные станки с ЧПУ используют электрическую дугу и поток плазмообразующего газа. Высокотемпературная струя плавит металл и выдувает его из зоны реза. Этот способ обработки материалов подходит для электропроводящих заготовок: углеродистой и нержавеющей стали, алюминия и других металлов.
Плазменные станки востребованы при изготовлении металлоконструкций, опорных пластин и крупных заготовок. На средних и больших толщинах технология часто обеспечивает выгодное сочетание производительности и затрат.
По сравнению с лазерным станком плазменный рез обычно шире, а мелкие отверстия и острые внутренние углы воспроизводятся хуже. Возможны скос кромки и образование грата. Современные системы высокоточной плазменной резки уменьшают эти недостатки, но результат зависит от тока, скорости, состояния расходных компонентов и поддержания высоты резака.
Гидроабразивная резка: без выраженного термического влияния
Гидроабразивные станки с ЧПУ направляют на заготовку струю воды под высоким давлением с абразивными частицами. Металл удаляется за счёт эрозионного воздействия, без плавления и характерной для термических методов зоны теплового влияния.
Такие станки подходят для обработки стали, алюминия, титана, меди и многослойных материалов. Технология полезна, когда необходимо сохранить свойства металла у кромки или избежать температурной деформации.
Основные ограничения — расход абразива, обслуживание насоса высокого давления и сравнительно невысокая скорость при строгих требованиях к поверхности. На толстых заготовках возможны конусность реза и борозды в его нижней части. Поворотные головки и программная компенсация помогают уменьшить отклонения, но не отменяют необходимости правильно выбирать режим.
Сравнение технологий
Универсального предела толщины для каждой технологии нет. Производители указывают характеристики для конкретных материалов, мощности и условий. При этом максимальная разделительная способность не равна толщине, на которой обеспечивается качественный производственный рез.
Как выбрать способ резки под производство
Для тонколистовых деталей со сложным контуром чаще рассматривают лазерные станки с ЧПУ. Для крупных заготовок под сварку, когда требования к мелким элементам и кромке умеренные, — плазменные. Если нагрев недопустим, приоритет получают гидроабразивные станки.
Сравнивать следует стоимость готовой детали, а не только время движения головки. В расчёт входят пробивка, расход газа или абразива, обслуживание, очистка и последующие операции. Если после раскроя предусмотрены гибка, сварка или механическая обработка, требования этих этапов учитывают заранее.
Практический способ проверки — заказать пробный раскрой своего материала по реальному чертежу. Он покажет точность контура, состояние кромки и фактические затраты лучше, чем сравнение одной лишь мощности оборудования.
После раскроя листовую заготовку при необходимости передают на листогибочный пресс с ЧПУ. Такие листогибы формируют углы и профили пластической деформацией, а не удалением металла. При выборе проверяют усилие, рабочую длину, инструмент и возможности заднего упора; припуски на гибку учитывают ещё при подготовке развёртки.
Электроэрозионные станки с ЧПУ: как работают и чем отличаются проволочно-вырезные от копировально-прошивных?
Электроэрозионные станки с ЧПУ удаляют металл короткими электрическими разрядами между электродом и заготовкой. Проволочно-вырезные модели формируют сквозной контур движущейся проволокой, а копировально-прошивные создают полости с помощью объёмного электрода. Оба типа подходят для обработки электропроводящих материалов, в том числе закалённых сталей и твёрдых сплавов.
Как работает электроэрозионная обработка
Между инструментом и деталью поддерживается небольшой зазор, заполненный диэлектрической жидкостью. При подаче импульса происходит электрический пробой: в точке разряда материал локально плавится и частично испаряется. Жидкость охлаждает рабочую зону и помогает удалять продукты разрушения.
Система ЧПУ управляет перемещениями, а регулятор межэлектродного зазора корректирует подачу по состоянию разрядов. Электрод не должен механически касаться заготовки. Благодаря отсутствию обычных сил резания электроэрозионные станки подходят для обработки тонких и нежёстких элементов, хотя промывка и закрепление всё равно могут вызывать деформации.
Твёрдость металла здесь не является таким ограничением, как при фрезеровании. Однако электрическая проводимость обязательна: стандартные электроэрозионные станки не предназначены для деревянных заготовок, обычного пластика и непроводящей керамики.
Проволочно-вырезные станки: получение сквозного контура
Рабочий электрод — тонкая проволока, которая непрерывно перемещается через направляющие. Система ЧПУ задаёт её траекторию относительно детали, а разряды формируют узкую прорезь. В качестве рабочей жидкости обычно используют деионизированную воду, проводимость которой контролируется.
Проволочно-вырезные станки с ЧПУ применяются для изготовления:
- пуансонов, матриц и вставок штампов;
- точных пластин со сложными наружными и внутренними контурами;
- узких сквозных пазов;
- деталей из предварительно закалённой стали.
Чтобы вырезать замкнутый внутренний контур, проволоку обычно пропускают через заранее подготовленное стартовое отверстие. Для наружного контура рез можно начать от края заготовки.
Независимое смещение верхней и нижней направляющих позволяет резать под углом и получать разные контуры сверху и снизу — в пределах возможностей оборудования. При этом внутренний угол невозможно сделать абсолютно острым: минимальный радиус зависит от диаметра проволоки и разрядного зазора.
Копировально-прошивные станки: изготовление полостей
Копировально-прошивные станки с ЧПУ используют объёмный электрод, обычно из меди или графита. Его рабочая форма соответствует требуемой полости с поправками на разрядный зазор, износ и предусмотренные движения инструмента.
Электрод постепенно углубляется в заготовку, создавая углубление без механического врезания. Процесс чаще проходит в специальной углеводородной диэлектрической жидкости.
Такие станки нужны для обработки глухих полостей пресс-форм, глубоких узких рёбер, сложных углублений и участков, недоступных фрезе. Название «прошивные» не означает, что отверстие обязательно будет сквозным.
Для сложной полости могут потребоваться несколько электродов: отдельно для чернового съёма и чистовых проходов. Их проектирование, изготовление и контроль входят в общую стоимость работы.
Основные различия двух технологий
Какую точность обеспечивают и что ограничивает процесс
Прецизионные электроэрозионные станки с ЧПУ при стабильной температуре и правильно выбранной технологии способны выдерживать допуски в несколько микрометров. Но высокая точность не гарантируется одним лишь принципом действия: важны размеры детали, толщина заготовки, состояние оборудования и число чистовых проходов.
Электроэрозия — термический способ обработки. На поверхности может образовываться переплавленный слой, а при неблагоприятных режимах — микротрещины. Для ответственных изделий требования к этому слою задают отдельно; иногда необходимы дополнительные чистовые проходы, полирование или другая финишная операция.
По скорости удаления больших объёмов металла электроэрозионные станки часто уступают фрезерным. Поэтому доступную основную часть полости рационально предварительно фрезеровать, а электроэрозией дорабатывать труднодоступные участки.
Как выбрать оборудование под деталь
Для точного сквозного профиля обычно выбирают проволочно-вырезные станки с ЧПУ, для глухой фигурной полости — копировально-прошивные. Очень малые глубокие отверстия нередко требуют отдельного электроэрозионного сверлильного оборудования с трубчатым электродом.
Перед выбором проверяют не только рабочие ходы и массу заготовки, но и условия промывки, фильтрацию, термостабилизацию и средства контроля. Пробная обработка должна подтвердить геометрию, состояние поверхности и полный цикл изготовления — с учётом подготовки электродов и последующей доводки.
Заключение
Виды станков с ЧПУ для обработки металла выбирают под конкретные детали и операции. Токарные станки подходят прежде всего для изготовления тел вращения, фрезерные — для плоскостей, пазов и пространственных поверхностей. Сверлильные и расточные станки решают задачи обработки отверстий, а шлифовальные обеспечивают требуемую точность и шероховатость на финишных этапах.
Лазерные, плазменные и гидроабразивные станки используют для раскроя. Выбор между ними зависит от толщины материала, требований к кромке и допустимого нагрева. Электроэрозионные станки позволяют получать сквозные контуры и сложные полости в электропроводящих заготовках, в том числе после закалки.
Оценивать не только механику, но и управление
Возможности станка определяют конструкция, оснастка и системы управления. Разомкнутая система не получает обратную связь о фактическом положении управляемого звена, замкнутая использует её для корректировки движения. При этом цифровой интерфейс и современный электронный блок сами по себе не гарантируют точности: важны состояние механики, настройка приводов и контроль технологического процесса.
Проверки требуют также вспомогательные устройства: гидравлические зажимы, охлаждение, фильтрация и удаление стружки. Для производства бытовой техники, например, важно согласовать раскрой и обработку деталей с последующими операциями гибки и точечной сварки.
Считать стоимость готовой детали
Универсального списка лучших станков для всех предприятий не существует. Перед покупкой стоит сравнить полный цикл изготовления, расход инструмента, энергопотребление и затраты на обслуживание. Лизинг может распределить платежи во времени, но необходимо оценить общую сумму выплат и условия договора.
Заранее уточняют доступность сервиса, сроки поставки запчастей, наличие понятной инструкции и обучения персонала. Если запуск производства намечен на начало лета, в график включают не только доставку, но и подготовку площадки, пусконаладку и освоение технологии.
Окончательный выбор лучше подтверждать пробной обработкой по своему чертежу. Именно стабильное качество, приемлемая себестоимость и выполнение производственного плана показывают, насколько станки с ЧПУ соответствуют задачам предприятия.
- Автор статьи: Нифонтов Павел ИвановичДиректор производстваФото размещено с письменного согласия сотрудника.
Форма обратной связи
Закажите звонок, менеджер свяжется с вами в течении 10 минут!
Оставить заявку с сайта и получить скидка 10%.
Оставить заявку с сайта и получить скидка 10%.